Ciencia
Que es el material PDC: usos clave, límites y coste
El material PDC es un compacto superduro formado por una capa de diamante policristalino sinterizada sobre un sustrato de carburo de tungsteno. Nació para cortar por cizalladura —no para aplastar— y soportar desgaste extremo.

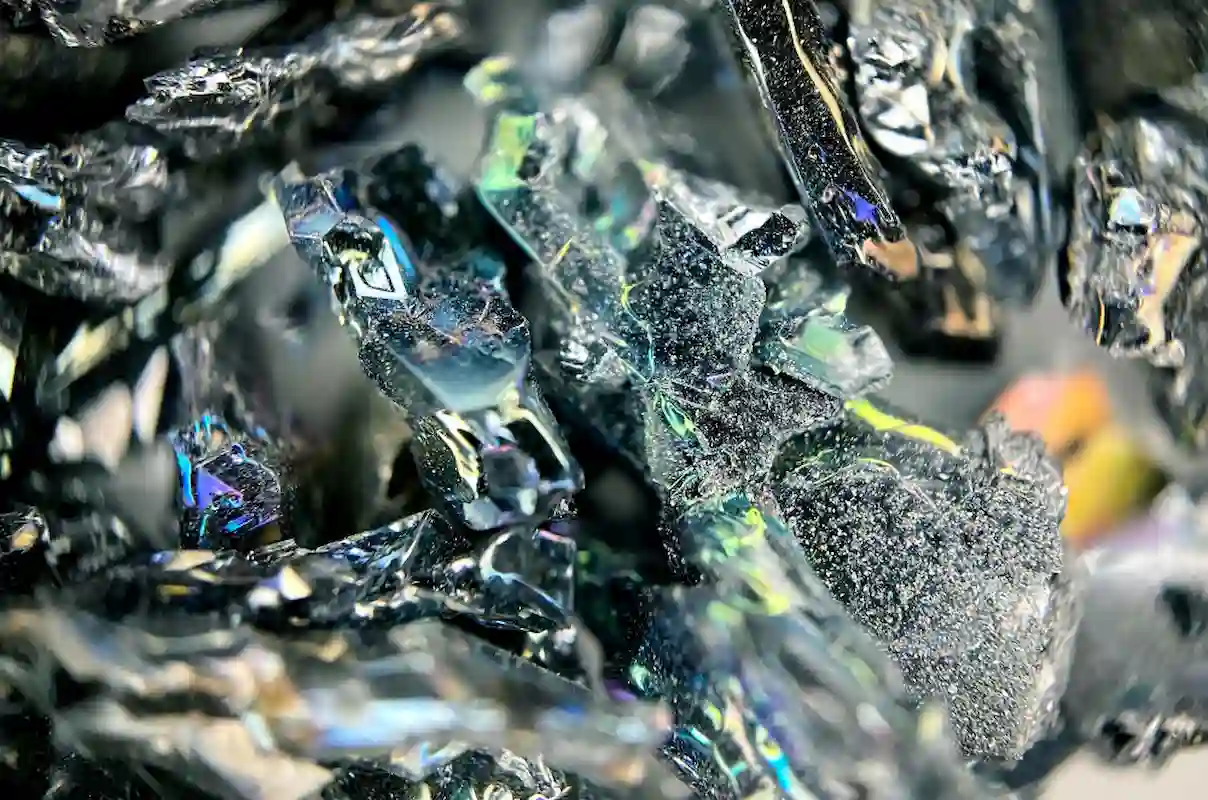
Material PDC explicado: qué es, cómo se fabrica, dónde rinde y dónde no, ventajas frente al tricono, costes, vida útil y claves para elegir.
El material PDC es un compacto superduro formado por una capa de diamante policristalino sinterizada sobre un sustrato de carburo de tungsteno. Nació para cortar por cizalladura —no para aplastar— y soportar desgaste extremo. Su campo de batalla natural son las brocas PDC y herramientas de corte que trabajan durante largos intervalos sin perder filo, con tasas de penetración altas y un consumo razonable de energía. En pocas palabras: es el “filo” industrial que ha transformado la perforación y determinados procesos de mecanizado.
En la práctica, PDC significa Polycrystalline Diamond Compact. La pieza típica es una pastilla circular: arriba, la cara de diamante sinterizado; abajo, la base de carburo que aporta soporte. Se fija al cuerpo de la herramienta (una broca, una fresa, una cuchilla) y corta la roca o el material levantando viruta. Al mantener la geometría y resistir la abrasión, los cortadores PDC sostienen el rendimiento durante horas de operación continua. Por eso se han impuesto en perforación de energía, geotermia y minería, y también en el mecanizado no ferroso (aluminio cargado, composites, maderas técnicas). Sí, hay matices y límites —impacto, calor mal gestionado, litologías complicadas—, pero el avance que aportan en escenarios adecuados es tangible.
Definición técnica y composición del compacto PDC
El corazón del material es un mosaico de microgranos de diamante sintético. Se fabrican mediante HPHT (alta presión y alta temperatura): el polvo de diamante se coloca sobre una pastilla de carburo de tungsteno con cobalto, se introduce en una prensa y se somete a condiciones extremas. El cobalto, que actúa como agente sinterizante, difunde hacia la capa de diamante y facilita que los granos se “suelden” entre sí, creando un diamante policristalino con puentes entre cristales. Tras el ciclo, la cara de diamante queda como superficie de trabajo y el carburo como soporte.
Este diseño bicapa, aparentemente simple, resuelve una ecuación difícil: dureza y resistencia al desgaste en la cara que toca la roca; tenacidad y absorción de impacto en la base. Entre ambas, una interfaz crítica donde las tensiones térmicas y mecánicas pueden desencadenar delaminaciones si el conjunto no está bien diseñado. Para mitigarlo, los fabricantes introducen capas de transición y gradientes de composición que alivian bruscos cambios de dilatación.
La familia PDC convive con siglas próximas que conviene distinguir. PCD (polycrystalline diamond) nombra el material de diamante policristalino como tal, sin sustrato; PDC alude al compacto “diamante + carburo” listo para trabajar. TSP (thermally stable polycrystalline) designa PCD con el aglutinante metálico eliminado por lixiviación; aguanta mejor el calor, pero sacrifica algo de tenacidad. En la industria también aparecen diamantes CVD (crecidos por deposición de vapor químico), pensados para recubrimientos o capas funcionales, y en el mundo de los ferrosos el rival natural del diamante es el CBN (nitruro de boro cúbico), que trabaja donde el PDC no puede por difusión de carbono.
Cómo corta la roca: mecánica de los cortadores PDC
La clave del rendimiento del material PDC es el corte por cizalladura. Un cortador PDC se coloca con un ángulo de ataque concreto (back rake) y, al girar la herramienta, “muerde” la roca y levanta viruta. No pulveriza, no muerde a golpes; desliza y corta. Esto reduce vibraciones, mejora la regularidad del fondo del pozo y mantiene una tasa de penetración (ROP) elevada siempre que el régimen de corte sea estable. En pozos verticales, desviados u horizontales, esa continuidad marca la diferencia entre una sección que avanza y otra que obliga a parar.
El fluido de perforación (o el refrigerante en mecanizado) juega un papel que a menudo se subestima. Enfría la cara del diamante, evacua virutas y evita que partículas abrasivas recirculen. La temperatura local del filo, a escala micrométrica, se decide en ese baño turbulento: si el flujo baña de verdad la arista, el PDC se mantiene dentro de su ventana térmica; si la elude, llega la degradación acelerada. Por eso las brocas PDC integran boquillas direccionadas y canales de limpieza diseñados con precisión.
Ángulo de ataque, viruta y estabilidad
Un PDC trabaja bien cuando hay peso sobre la broca (WOB) suficiente para cortar y revoluciones que impiden stick–slip (atranque y liberación). Con poco peso, el cortador patina, genera calor y se desgasta sin avanzar. Con exceso, aparecen los astillados (“chipping”). El tamaño del cortador, habitual en 13 mm, y los chaflanes del borde ajustan esa ventana: un chaflán generoso tolera mejor impactos, uno agudo corta más fino pero es más sensible. Este equilibrio no se resuelve en laboratorio, sino sobre roca, y condiciona la hidráulica necesaria para mantener el filo limpio.
Diseño de la broca y papel de la hidráulica
El material PDC es el filo; la broca es la orquesta. El cuerpo puede ser de acero (más dúctil, reparable) o de matriz (aleaciones con carburo, muy resistentes a la abrasión). Sobre las “blades” se distribuyen cortadores de distintos diámetros, exposiciones y orientaciones. Los fabricantes combinan cortadores con texturas superficiales y geometrías no circulares para gestionar la viruta y reducir el whirl (bamboleo), fuente de microgolpes. Firmas como Baker Hughes, Halliburton, SLB (antes Schlumberger) o NOV han desarrollado diseños de bit con distribución de carga muy afinada; en supermateriales, nombres como Element Six (Grupo De Beers), Sandvik Coromant, Kennametal o Saint-Gobain suministran familias de PDC con microestructuras y granulometrías específicas para abrasión, impacto o estabilidad térmica.
PDC frente a otras familias: ventajas reales y límites claros
En formaciones homogéneas (lutitas, calizas compactas, areniscas regulares), las brocas PDC superan a los triconos de rodillos. Mantienen ROP elevada, reducen tiempos de conexión y entregan fondos más lisos; esto simplifica cementaciones y favorece trayectorias direccionales largas. Donde la litología se vuelve muy heterogénea, con capas duras blandas alternas, nódulos de sílice o conglomerados con guijarros, el régimen de corte se rompe y el impacto manda: se multiplican los astillados y el desgaste por microgolpes. En esos tramos, el tricono —con dientes que ruedan y absorben choques— o los bits híbridos (que mezclan cortadores fijos y elementos rodantes) protegen mejor la inversión.
Fuera del pozo, en mecanizado industrial, el PDC domina cuando el material a cortar no es ferroso y la abrasión es alta: aluminio con sílice, fibra de carbono, laminados fenólicos, tableros con cargas minerales o maderas duras. El acabado es consistente, las tolerancias se mantienen y la vida de herramienta se multiplica respecto al carburo. En aceros y fundidos, el diamante sufre: a temperaturas de corte razonables, el carbono difunde hacia la matriz ferrosa y el filo pierde integridad. Ahí el CBN y carburos cerámicos toman el relevo.
La comparación justa, lejos del marketing, se apoya en tres ejes: tasa de penetración sostenida, coste total por metro y tolerancia a lo imprevisto. El PDC gana con claridad en el primero cuando el corte es estable; en el segundo, si se alarga el run y se evitan viajes; en el tercero, los triconos y los híbridos siguen siendo más robustos ante sorpresas.
De la prensa al pozo: fabricación HPHT y mejoras que ya están en juego
La ruta de fabricación arranca con polvo de diamante y una pastilla de carburo de tungsteno con cobalto. Se apilan, se encapsulan y se someten a presiones de varios gigapascales y temperaturas muy elevadas. El cobalto cataliza la sinterización: disuelve superficialmente el diamante y permite que los granos se unan por crecientes puentes de carbono. Tras el ciclo, se rectifica la cara del diamante para dejarla plana y se mecaniza el sustrato para asegurar tolerancias.
Uno de los avances más influyentes es la lixiviación selectiva de la cara de diamante. Al eliminar parte del cobalto en los primeros cientos de micras, se reduce la dilatación diferencial con el carburo y se retrasa la grafitización a alta temperatura. Resultado: estabilidad térmica mucho mayor donde más se calienta, el filo. En los TSP, la desmetalización es total; la pastilla debe unirse por rutas alternativas (brazing especial, jaulas o anclajes), y ofrece gran resistencia al calor con una tenacidad al impacto más limitada.
Los diseños recientes han ido más allá: capas gradadas que pasan de diamante a carburo suavemente; intercapas con metales refractarios que amortiguan tensiones; texturas micrograbadas en la cara para guiar la viruta; chaflanes compuestos que alternan radios para evitar concentraciones de esfuerzo. También hay composiciones con granulometrías mixtas (grano fino en superficie para cortar limpio, grano algo mayor en profundidad para absorber microgolpes). La meta es simple de decir, difícil de lograr: alargar vida útil sin perder ROP.
Modos de fallo y señales en campo
El final “ideal” de un PDC es el desgaste abrasivo uniforme: la capa de diamante se va consumiendo de forma regular y predecible. Cuando aparecen astillados en el borde, el filo se vuelve dentado, corta peor y genera más calor. Si el flujo de lodo o refrigerante no baña la arista, aparece el heat checking, un entramado de microgrietas térmicas perpendiculares a la dirección de corte. Y en casos menos frecuentes pero caros, la delaminación separa la capa de diamante del sustrato.
Cada patrón cuenta una historia operativa. Un chipping localizado suele evidenciar impactos repetidos o vibración torsional; una cara “quemada” revela caudal insuficiente o viruta que recircula; delaminaciones apuntan a choques severos o a una interfaz forzada fuera de su ventana. Las contramedidas son conocidas: chaflanes dimensionados al terreno, PDC parcialmente lixiviados para el calor, hidráulica dirigida, parámetros que eviten resonancias. En brocas, la distribución de cortadores con funciones distintas —primarios que cortan, secundarios que estabilizan y “anti-whirl” que controlan la dinámica— ayuda a que el material trabaje donde mejor sabe.
En mecanizado, los síntomas se parecen: desgaste en cráter por fricción cuando el filo patina, mella en arista por impacto en entrada o salida de pieza, depósitos adheridos si el refrigerante no hace su trabajo. La receta vuelve a pasar por geometrías, parámetros y limpieza de viruta.
Dónde brilla y dónde no: criterios prácticos de elección
El material PDC merece el primer puesto cuando el corte puede mantenerse estable: columnas litológicas continuas, rugosidad moderada, prioridad a runs largos con pocas paradas. En pozos direccionales y horizontales, la previsibilidad del PDC simplifica la tortuosa coreografía de pesos, revoluciones y deslizamientos. Cuando el perfil anuncia golpes, alternancias duras/blandas o incertidumbre geológica seria, conviene plantear secciones con triconos o bits híbridos que absorban mejor el impacto, aunque renuncien a parte de la velocidad.
En fabricación, el PDC se impone en aluminio con sílice, composites o maderas con cargas minerales, donde el carburo se gasta demasiado rápido. Permite reducir paradas y, con ello, coste por pieza. En aceros, el consejo es claro: salvo condiciones de corte muy frías y controladas (poco frecuentes), el CBN y familias cerámicas dan menos problemas.
El tamaño de cortador no es una varita mágica. Cortadores mayores reparten carga y toleran mejor impactos, pero demandan hidráulica más generosa y pueden empeorar la evacuación de viruta en ciertos diámetros de pozo. Cortadores pequeños afinan el contacto y gestionan mejor transiciones, con el peaje de una vida a golpe mayor si el terreno se embrutece.
El coste completo no se mide por el precio del cortador o de la broca, sino por el coste total por metro o por hora productiva. Aquí el material PDC marca diferencias: si evita un viaje, una conexión extra o un cambio de herramienta, se amortiza. El equilibrio cambia por zona, por roca y por objetivos de operación. No hay dogmas: hay datos históricos, memoria de campo y una ingeniería de detalle que integra WOB, RPM, caudal y diseño de herramienta.
Qué hay de nuevo: líneas de evolución que ya están consolidadas
Hay tres tendencias que se han asentado. La primera es la estabilidad térmica: PDC con piel lixiviada, TSP en zonas localmente calientes y control fino del aglutinante para limitar la degradación por calor. La segunda es la interfaz inteligente: capas gradadas, intercapas metálicas y tratamientos de difusión que reducen las tensiones entre diamante y carburo. La tercera es la integración con el diseño: brocas que dirigen el lodo exactamente donde el filo lo necesita, con boquillas que eliminan bolsas calientes y canales que expulsan la viruta sin recircularla.
Los cortadores tampoco son todos iguales. Surgen caras texturizadas, geometrías ovaladas o ligeramente poligonales y chaflanes compuestos que distribuyen cargas; se afinan radios de borde para frenar microastillados en areniscas abrasivas. Y, alrededor, la operación se ha vuelto más científica: sensores, análisis de vibración y ajuste en tiempo real de parámetros para mantener el corte dentro de la zona verde del PDC. No hace falta bautizarlo como revolución para reconocerlo: el resultado es más metros por run y menos sorpresas.
Cómo reconocer calidad sin abrir el laboratorio
Sin acceso a banco de ensayos, hay señales. Una cara de diamante homogénea, sin poros visibles ni sombras, chaflanes limpios y soldaduras a su asiento sin excesos. Marcajes de lote y familia que permiten tirar de ficha técnica: versiones para abrasión severa, para impacto o para temperaturas altas. En operación, la pista infalible es la estabilidad: vibraciones controladas, viruta consistente y desgaste simétrico. Cuando algo falla, el patrón —cráter, mella, delaminación, heat checking— ayuda a ajustar geometría, parámetros o hidráulica en la siguiente salida.
En mecanizado, la repetibilidad es la prueba del algodón. Si una fresa PDC mantiene tolerancias y acabado durante series largas en composite o aluminio cargado, la herramienta está en su sitio. Si el filo empieza a “peinar” la pieza, deposita material adherido y pierde definición, hay que revisar velocidad de corte, avance y refrigeración.
Una definición que perdura y una regla simple
El material PDC, compacto de diamante policristalino unido a carburo de tungsteno, está diseñado para cortar por cizalladura con una resistencia al desgaste excepcional. Su rendimiento no depende solo de su dureza: lo determinan la microestructura, la lixiviación superficial que mejora el aguante térmico, la interfaz que une diamante y carburo y, sobre todo, cómo se integra en una herramienta pensada para mantenerlo frío, limpio y lejos del impacto repetido. En perforación —energía, geotermia, minería— y en mecanizado no ferroso, ese conjunto ha desplazado tecnologías anteriores cuando la geología o el material permiten un régimen de corte estable.
La regla, sencilla de recordar, es esta: si el objetivo es velocidad sostenida con pocas paradas y un filo que conserve forma durante muchos metros u horas, el PDC suele ser la primera opción a estudiar. Si el mapa anuncia golpes y transiciones duras que rompen el corte, hay que introducir híbridos o triconos en la conversación. Elegir bien no es un acto de fe ni un dogma de catálogo: es leer la roca —o la pieza— y darle a este supermaterial el escenario donde mejor sabe brillar. Con esa premisa, el material PDC deja de ser una etiqueta críptica y se convierte en lo que ya es para muchas operaciones: una ventaja operativa medible.


¿Dónde golpeará más fuerte la lluvia este fin de semana en España?

¿Por qué Francia congela los salarios públicos y frena las pensiones?

¿Por qué unos robots con IA saltaron a un horno de acero fundido?

¿Cuánto vivimos? La esperanza de vida mundial regresa a los 73,3 años

¿Por qué el Supremo israelí permite competir a los partidos árabes?

¿Qué cambia con la nueva pista de China en el mar de China Meridional?

¿Por qué el GP de Baréin se corre en Malasia? Leclerc manda en Sepang

¿Por qué Telecinco firma su peor septiembre histórico al caer al 8,4%?

¿Qué busca Google con Suncatcher, su primer satélite de IA en órbita?

¿Qué preguntó Trump a Grok antes de capturar a Maduro en Venezuela?

 Actualidad
¿Qué se sabe hoy de los terremotos de Venezuela y cómo sigue el país?

 Salud
¿Por qué me duelen las piernas por dentro? Causas, síntomas y alertas

 Naturaleza
¿Dónde siguen activos los incendios en España este 28 de septiembre?

 Economía
¿Cómo funciona la nueva cuenta de Revolut al 3,51% TAE en España?

 Actualidad
¿Qué pasó con el terremoto de Colombia? Balance, víctimas y réplicas

 Actualidad
San Miguel 2026: fecha, día de la semana y santoral

 Actualidad
¿Cuánto cuesta el desfile de la Fiesta Nacional en Madrid en 2026?

 Economía
¿Cuándo llega Kaufland a España y qué ciudades tendrán compra online?

 Ocio
¿Cuándo es Halloween 2026 en España y qué día se celebra este año?

 Actualidad
Calendario laboral 2026: ¿cuántos días festivos tendrás en España?

 Salud
¿Por qué mi sudor huele mal y antes no? Causas y cuándo preocuparse

 Ocio
¿Cómo queda la Liga Endesa? Fichajes, bajas y renovaciones 2026-27